 山东虹彩数码科技有限公司HONGCAI DIGITAL TEXTILE
工作日 9:00-17:000536-8888 617
山东虹彩数码科技有限公司HONGCAI DIGITAL TEXTILE
三天展会,带去的 12 块 3.2 米宽幅样布被翻得起了毛边。客户停下来问的第一句话不是价格,是多久能出大货。
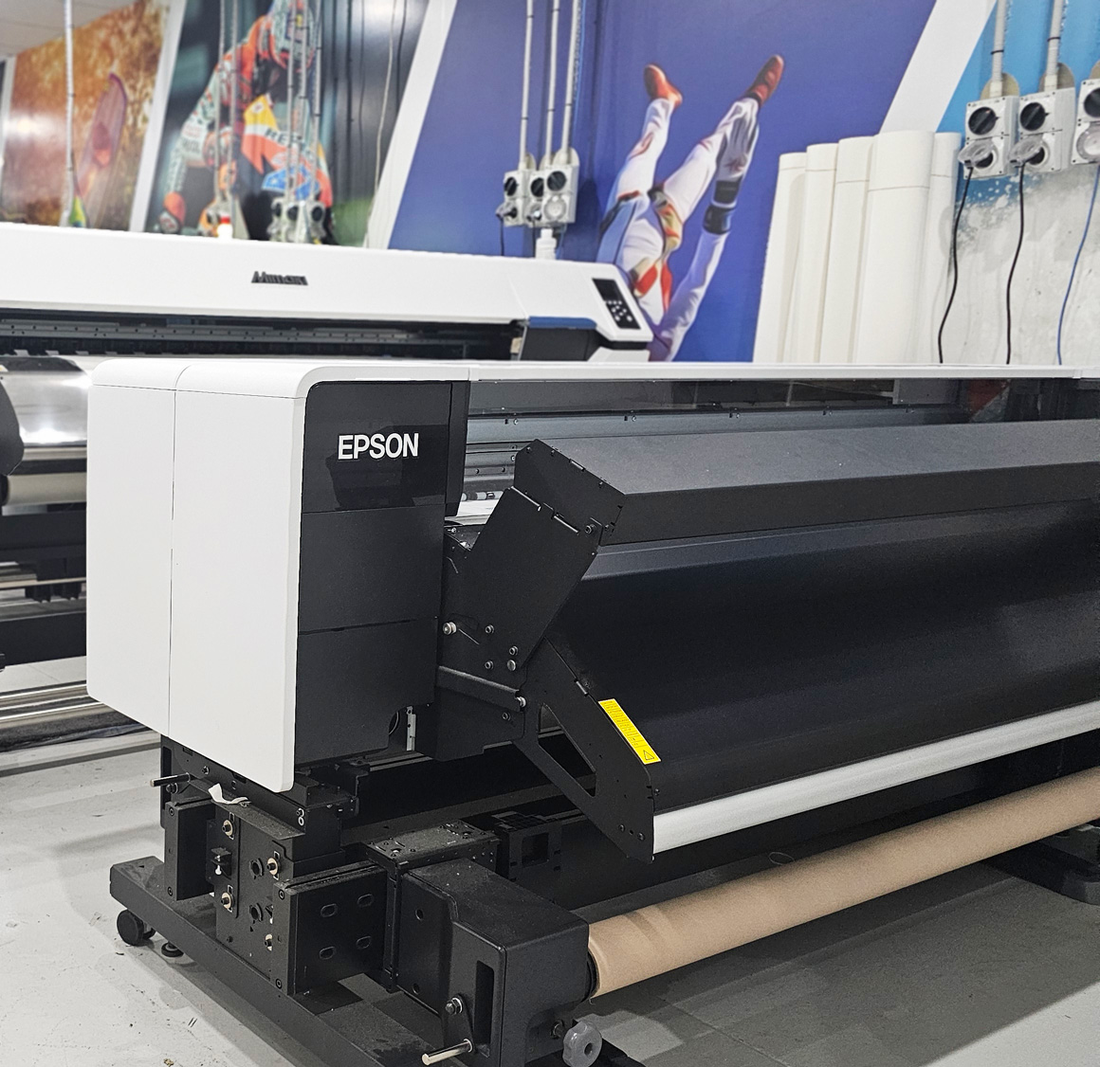
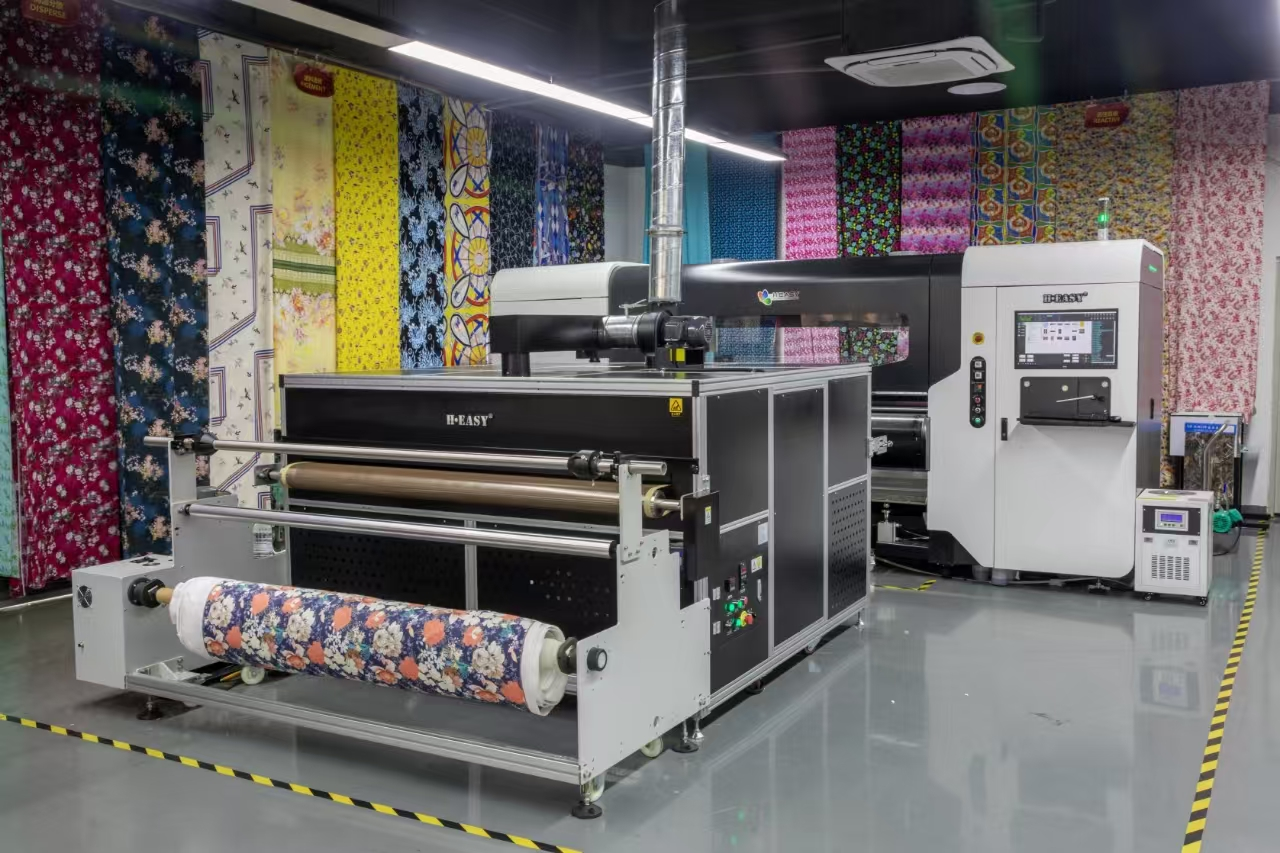
新线跑通后,窗帘与四件套不再需要竖拼。一条 3.2 米的布,从机头到收卷一次成型,下游少了两个人。
客户反馈睡衣布料印完偏硬。查下来不是墨水的问题,是柔软剂用量与烘焙温度不匹配。
一批深藏青的运动面料在客户水洗测试里掉了半级色。追溯记录后发现两个参数都卡在临界值上。
打样从生产线上分出来,单独一间 60 平米的样布间,两台小机器专职跑样。
同一块锦纶氨纶布,同一套花型,只改固色工艺,耐氯结果差了整整一级。
三月到五月是校服季。活性线要在两个月里跑完平时四个月的量,顺序成了关键。
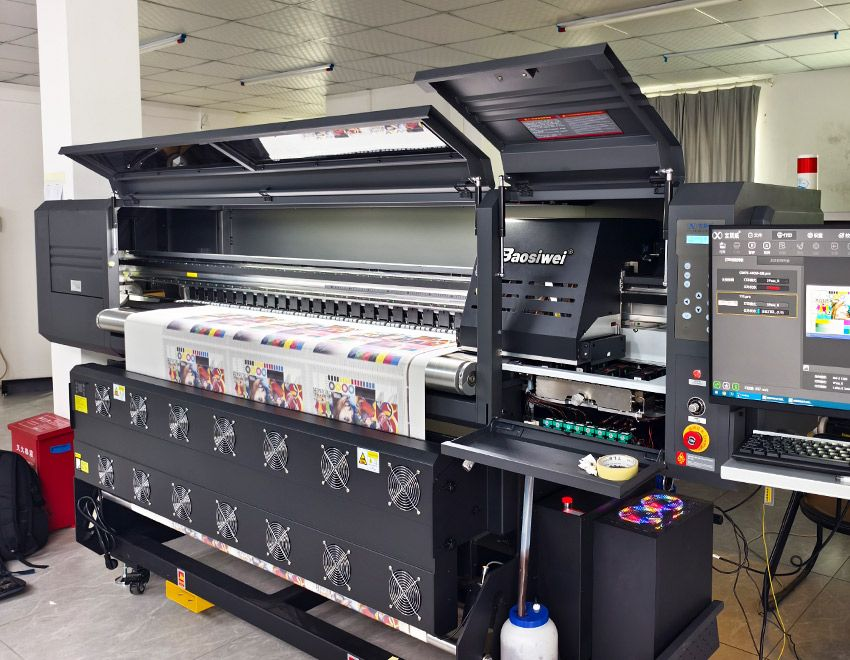
客户是做服装裁片印花的,之前全部外发打样。装机三天,第四天自己跑了第一批 40 米。
腊月二十还在跑四件套。客户要赶在年前上架,交期压到 18 天,中间还改了两次花型。
客户要报告,我们给什么报告,这件事以前说得含糊。今年把清单列清楚了。
屏幕上看很好的图,印到布上未必成立。这次驻厂把三个版本的差异都留了样。
这次出口的装箱单不只写米数和卷数,还加了每卷的色差值和缩水率实测。
同一份图,这周印和下周印,颜色可能差半级。原因往往不在墨水,在校准。
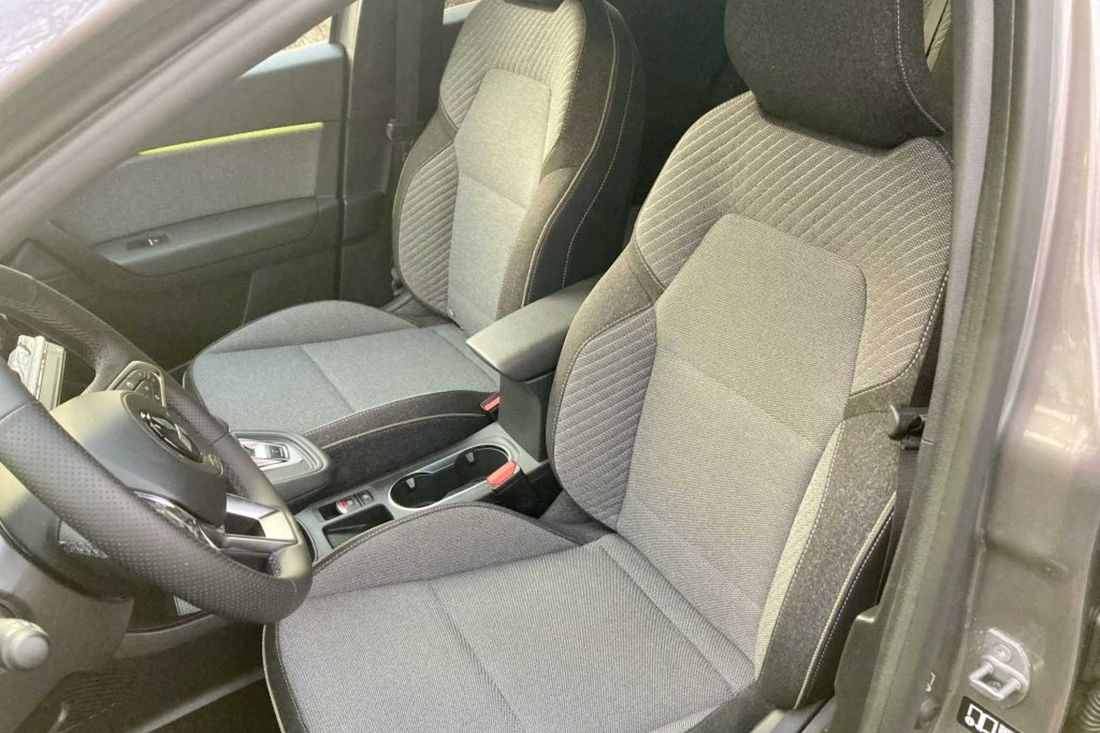
内饰面料的要求比服装苛刻:阻燃要过,手感不能硬,颜色还要耐晒。
很多客户不理解为什么 30 米也要 20 天。把排产表摊开讲一次,绝大多数都接受了。